


FPC kablolarının lehim bağlantıları küçüktür. Bu kaynaklama işlemi artık hassas kaynaklama olarak adlandırılıyor. Geleneksel kaynaklama yöntemleri genellikle manuel kaynaklama veya otomatik lehimleme makineleridir, ancak her ikisinin de hızı, süreci ve kalitesi lazer kaynaklamadan çok farklıdır. Kaynaklama kalitesi, ürünün kalitesiyle ilgilidir. Şimdi, manuel kaynaklama ile lazer kaynaklama arasındaki farkları karşılaştıralım.
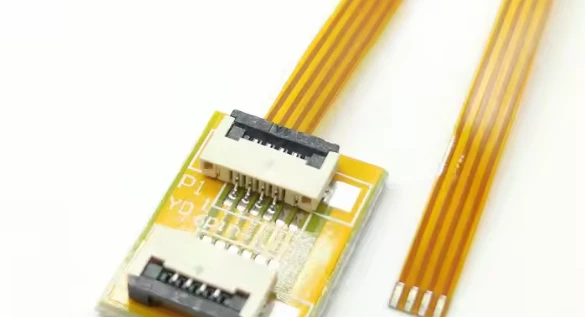
El lehimleme
1. FPC ve PCB kartlarını yapıştırmadan ve hizalamadan önce, PCB pedlerinin pürüzsüzlüğünü ve oksidasyonunu kontrol edin. FPC çift taraflı bandını çıkarın ve PCB altın parmak kartının üstüne yapıştırın. Lütfen PCB pedlerinin yapıştırıldıktan sonra yaklaşık 1.0 mm tel pimi sızdırması gerektiğini unutmayın.
2. Lehimleme: Referans süresi 1-2 saniyedir ve FPC'nin üstündeki beyaz işaretleme çizgisine göre yapılmalıdır. (Lehimleme referans süresi 1-2S) Kalay besleme ve sürükleme lehimlemesinin zaman ve konumunun ana kontrolü:.
Lehim besleme ve sürükleme lehimlemesinin dört ana kontrol noktası:
Zaman: Genellikle lehimleme ucunun uzunluğuna göre tavsiye edilen sürtünme lehimleme süresi 3S hesaplaması, yaklaşık 4 ~ 10S'dir.
Sıcaklık: iki yüz doksan derece ile üç yüz on derece arası.
Kalay besleme pozisyonu: Kalay besleme pozisyonu lehimleme ucunun alt pozisyonda olması en iyisidir, pozisyon ped yönünde eğimlidir.
Dayanıklılık: Lehim ucu ile iş parçasının temas dayanıklılığı: Lehim ucu ile iş parçasının temas noktasına hafif bir basınç uygulanır, prensip FPC altın parmağa zarar vermemektir.
3. Lehimlemeden sonra kendi kendine kontrol: 45- derecelik açı gözlemi. Lehimlemeden sonra, yanlış lehimleme, sürekli lehimleme veya sapma gibi kusurlar olup olmadığını görmek için kendi kendine kontrol etmek için 1-2 saniye harcamalısınız.
Lazer lehimleme işlemi:
1, lehim bilyesi otomatik olarak yuvarlandı nozul, nozul erimemiş lehim bilyesine sıkıştı.
2, nozul azotla dolmaya başladı.
3, azot basıncı önceden ayarlanan değere ulaştığında. Lazer ışınımı başlar, lehim bilyesi eritme işlemi başlar.
4, Lehimleme malzemesi bilyesi azot basıncı altında erir ve dışarı atılır; 4, Lehimleme malzemesi bilyesi azot basıncı altında erir ve dışarı atılır.
5, Lehimleme malzemesi bilyesi ped ile temas ederek bir çıkıntı oluşturur, pedin önceden ısıtılmasına gerek yoktur.
Lazer lehim topu püskürtme kaynak makinesinin kullanımının avantajları:
(1) Yüksek enerji yoğunluğu, düşük ısı girişi, küçük termal deformasyon, dar erime bölgesi ve ısıdan etkilenen bölge ve büyük penetrasyon derinliği.
(2) Hızlı soğutma hızı nedeniyle kaynak yapısı incedir ve birleştirme performansı iyidir.
(3) Temassız kaynak olduğundan ve elektrot kullanılmadığından çalışma süresinden tasarruf sağlar.
(4) Kaynak hızı yüksektir ve 0.2 saniye içinde tamamlanabilir.
Manuel kaynak ve lazer kaynak konusuna baktıktan sonra, herkesin kaynak yönteminin daha fazla avantaja sahip olduğunu bildiğine inanıyorum. Lazer lehim bilyeli kaynak, ±10um doğruluk ve minimum 100um boşluk ile yüksek hassasiyetli kaynak için uygundur. Aralarından seçim yapabileceğiniz, minimum 70um çapında çok çeşitli lehim bilyeleri vardır. Kalay, altın ve gümüş gibi metal yüzeylere uygulandığında verim oranı %99'dan fazladır. Lazer lehimleme makinesi kesintisiz hassas kaynak işlemi için uygundur.


